上海双龙金属材料制品 金属材料及制品的全维度解析
引言
上海双龙金属材料制品有限公司作为长三角地区金属材料及制品领域的代表企业,其业务范围涵盖黑色金属、有色金属及各类金属制品的加工与销售。本文将从金属材料的分类特性、制品加工工艺、质量控制体系以及应用场景等维度,系统解析『金属材料及制品』这一主题,为行业从业者及采购方提供参考框架。
一、金属材料的分类与特性指标体系
金属材料分为黑色金属(钢铁及其合金)和有色金属(铜、铝、锌、镍等及其合金)两大类。评价金属材料性能的核心指标包括:
- 力学性能:抗拉强度、屈服强度、延伸率、硬度(布氏/洛氏/维氏)、冲击韧性。上海双龙在材料选型时需根据制品受力状态匹配相应等级,如结构件优先选用Q235B或Q345B,承受疲劳载荷的部件则考虑合金结构钢。
- 物理性能:密度、导电导热系数、热膨胀系数、磁性。有色金属制品如铜排需满足导电率≥98%IACS,铝合金制品则关注比强度与耐蚀性。
- 化学性能与耐蚀性:耐大气腐蚀、耐酸碱介质腐蚀能力。不锈钢制品需按GB/T 3280标准控制铬镍含量,户外用镀锌制品应规定锌层厚度(如≥65μm)。
- 工艺性能:可焊性、切削加工性、冷弯成型性、铸造流动性。制品加工前需通过工艺评定确定合理工艺窗口。
二、金属制品加工关键工艺链
上海双龙金属材料制品的典型工艺链包括:
- 下料与预处理:根据制品尺寸采用剪板、激光切割或锯切下料,板材需进行矫平与表面除锈(抛丸或酸洗)。下料精度直接影响后续成型质量,切割断面垂直度偏差宜控制在0.1mm以内。
- 成型加工:包括冷弯、冲压、折弯、旋压等。成型过程需关注回弹补偿与模具磨损,对于薄壁制品应控制成型速度避免起皱开裂。
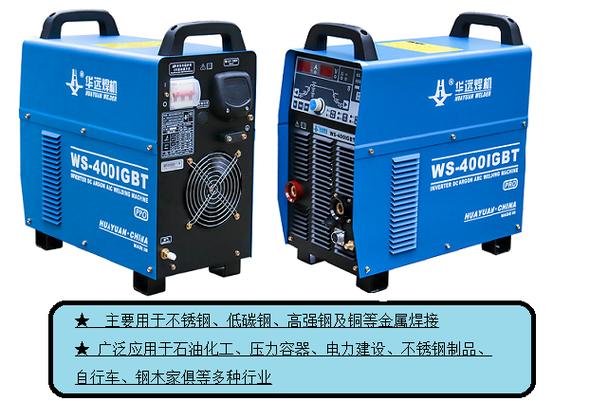
- 连接工艺:焊接(手工电弧焊、MIG/TIG、激光焊)、铆接、螺栓连接。焊接制品需按NB/T 47014进行焊接工艺评定,重要承力焊缝需100%超声或射线检测。
- 表面处理:热镀锌、电镀锌、喷塑、阳极氧化(铝制品)、钝化(不锈钢)。表面处理层厚度与附着力是制品寿命的关键,镀层附着力按GB/T 9286划格法测试应达1级。
- 精加工与组装:机加工(车、铣、钻)、校正、装配。精密制品需在三坐标测量仪上验证形位公差。
三、质量控制与检测体系
金属材料及制品的质量控制贯穿原材料入厂至成品出厂全过程:
- 原材料复验:每批次按GB/T 228.1进行拉伸试验,按GB/T 232进行弯曲试验,光谱分析确认化学成分符合牌号要求。
- 过程检验:首件检验、巡检记录工艺参数(焊接电流、热处理温度、镀液浓度等),关键工序设置质量控制点。
- 成品检测:外观与尺寸全检,力学性能抽检,耐盐雾试验(按GB/T 10125)验证耐蚀性,必要时进行无损检测。
- 可追溯性:建立炉批号-制品编号对应关系,确保质量问题可溯源至原材料与工艺记录。
四、典型应用场景与选材建议
- 建筑结构与装饰:钢结构件采用Q235B/Q345B,幕墙铝板选用3003/5005铝合金并做氟碳喷涂,栏杆不锈钢选用304/316。
- 机械装备:齿轮、轴类选用40Cr并调质处理;机架焊接件需控制焊接变形,焊后去应力退火。
- 电气与电子:铜排选用T2紫铜,导电率≥98%;屏蔽罩选用镀锡磷青铜。
- 化工与海洋工程:耐蚀管道选用316L不锈钢或双相钢2205;紧固件需注意避免电偶腐蚀,异种金属连接处加绝缘垫片。
五、采购与验收实务提示
- 明确材料牌号、交货状态(热轧/冷轧/退火/调质)及执行标准,合同中注明复验项目与判定规则。
- 制品图纸应标注关键尺寸公差、表面处理要求与焊缝等级,避免验收争议。
- 大批量采购前进行小批量试制验证工艺适配性,重点关注成型开裂与焊接缺陷。
- 建立供应商质量档案,跟踪批次合格率与交货准时率。
##
金属材料及制品的质量取决于材料选型、工艺控制与检测验证的协同。上海双龙金属材料制品以标准化工艺与全流程质控为基础,为各行业客户提供可靠的金属材料及制品解决方案。从业人员应持续关注材料标准更新与工艺技术进步,以系统性思维把控从材料到制品的每一环节。
最新产品
机械配件,塑料制品,化工产品,电子产品,汽车配件,建筑材料,金属材料
销售:计算机软硬件,机器人,激光设备,钢结构制品
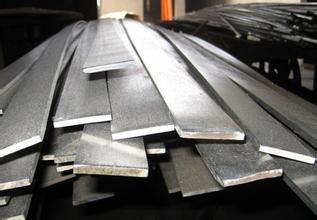
【201扁钢 拉丝不锈钢扁钢 不锈钢角钢 型材厂家】价格_厂家_201扁钢 拉丝不锈钢扁钢 不锈钢角钢 型材厂家供应商:无锡鼎辰金属制品-勤加缘网
SUS403不锈钢-特性及适用范围-化学成份SUS403不锈钢_金属材料栏目
数控车床走心机铜铝不锈钢加工械零件加工
超硬材料_无机非金属材料_化工_原材料_产品_世界工厂网
金属与字母的交响 探索文字创意中的材质之美
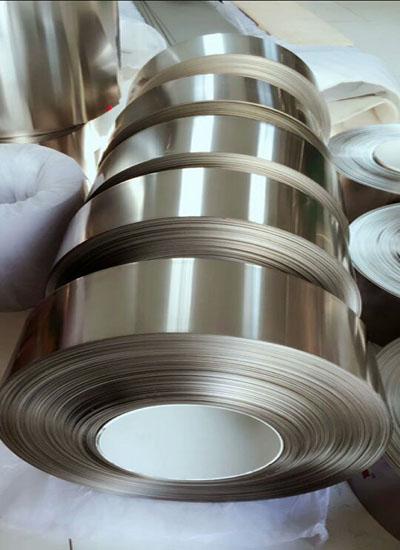
高性能有色金属材料及其加工制品展示
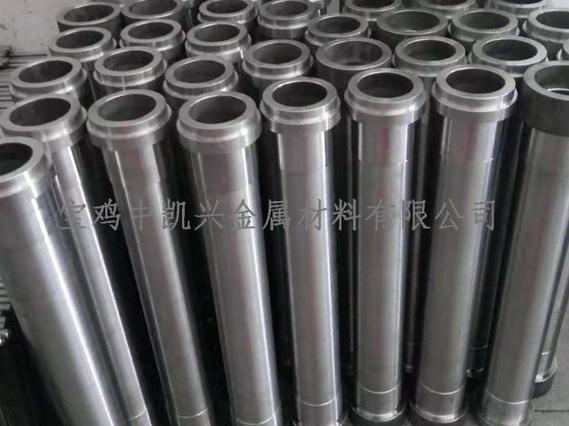
钛标准件 金属材料及制品的技术特性与应用全景
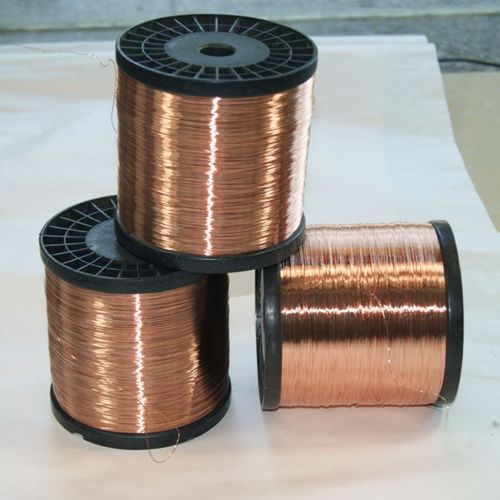
有色金属电商新机遇 电解铜、铝锭、锌锭与废旧金属的批发价格洞察