钢板加工系列2 金属材料及制品深度解析
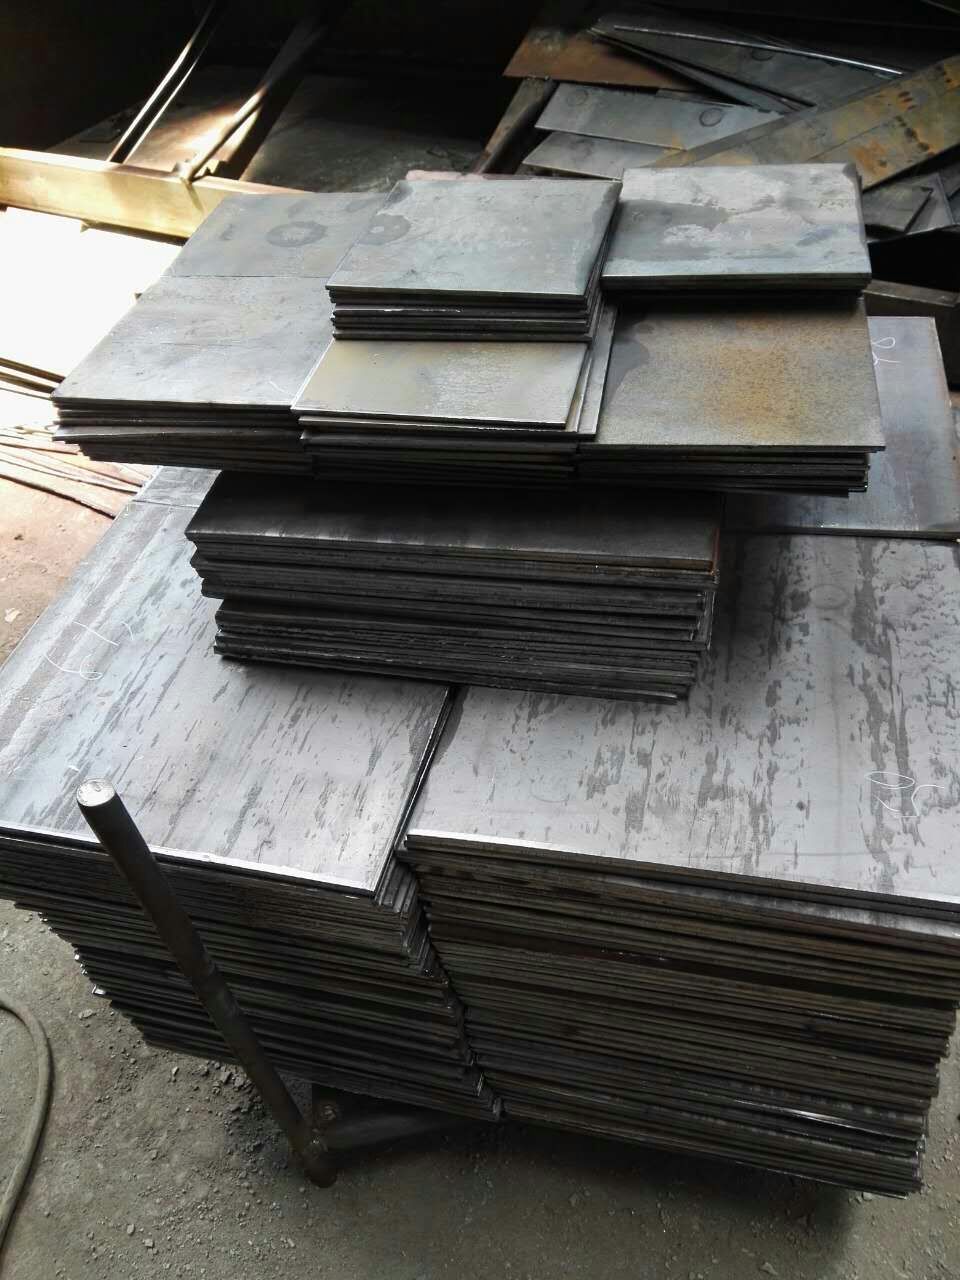
在钢板加工系列的第一篇文章中,我们建立了对钢板加工流程的整体认知。本期系列2将聚焦于金属材料及制品这一核心要素,深入剖析钢材的分类、性能、选用原则以及常见金属制品的加工要点,帮助读者在加工实践中做出更科学、更经济的选择。\n\n一、金属材料的分类与特性\n\n金属材料是钢板加工的起点。按成分体系,常用的钢板材料可分为碳素结构钢、合金结构钢、不锈钢、工具钢以及特种钢等。碳素结构钢(如Q235、Q355)具有良好的塑性和焊接性,价格低廉,广泛应用于建筑结构、机械支架等一般工程;合金结构钢通过添加铬、镍、钼等元素,显著提升强度与淬透性,适用于承受较大载荷的零部件;不锈钢凭借铬元素形成的钝化膜,具备优异的耐腐蚀性能,在食品设备、化工容器及医疗器械领域不可或缺;工具钢则强调高硬度和耐磨性,多用于模具、刀具制造。\n\n除钢材外,金属制品加工还常涉及铝及铝合金、铜及铜合金等有色金属。铝材质轻、耐蚀、导电导热性好,密度仅为钢的三分之一;铜合金则具备优异的导电、导热和耐磨性能,在电气与装饰领域应用广泛。在实际加工中,需首先明确材料的力学性能(强度、硬度、塑性、韧性)、工艺性能(可焊性、切削加工性、成形性)和特殊性能(耐蚀性、耐热性),以此作为选材与工艺制定的基础。\n\n国际标准对金属材料牌号有明确规定。以不锈钢为例最常见的304(06Cr19Ni10)和316L(022Cr17Ni12Mo2),316L因添加钼元素,耐氯离子腐蚀能力明显优于304,适用于海洋环境或化工介质。选择材料牌号的本质,是在性能、加工性与成本之间寻找平衡点。\n\n二、材料选用与加工工艺匹配原则\n\n材料与加工工艺之间存在强耦合关系。优秀的工艺设计必须充分考虑材料的物理与力学特性:\n\n1. 切割工艺选择\n激光切割对碳钢、不锈钢的适应性较好,切口平整、热影响区小;但对于高反射率的铝、铜材料,需选用功率更高或特殊波长的光纤激光器。等离子切割适用于中厚板碳钢及不锈钢,成本相对经济。线切割则聚焦于高硬度材料或复杂轮廓的精密加工。\n水切割属于冷切割,不产生热影响区,对不锈钢、铝、铜乃至复合材料均可实现高质量切割,但加工速度限制了其在批量生产中的应用。\n\n2. 成形工艺适配\n折弯加工需关注材料的屈服强度和延展性。碳钢折弯回弹较小,不锈钢回弹明显需补偿角度;铝材延展性好但易划伤,模具表面需做保护处理。冲压工艺对材料的塑性要求更高,深冲用钢需具备低屈强比和高加工硬化指数。焊接方面,碳钢焊接性良好,不锈钢需控制热输入以防晶间腐蚀,铝合金则需专用惰性气体保护焊并注意氧化膜清理。\n\n3. 表面处理关联\n材料的不同决定了表面前处理与后处理方案的差异。碳钢需经除油、除锈后磷化或喷漆;不锈钢可进行拉丝、镜面或钝化处理;铝件阳极氧化前需保证表面清洁且无划伤,否则氧化膜颜色会暴露底层缺陷。\n\n实践中常见的误区包括:为降低成本用碳钢替代不锈钢,却忽视了防腐和维护费用;不了解材料的切削加工性差异,按同样参数加工不锈钢和碳钢导致刀具异常磨损;对小批量精密件盲目选用模具冲压,忽略了模具成本的分摊。合理做法是:尊重材料特性,开展匹配工艺验证,必要时通过工艺试验确定成形、焊接和表面处理的可行参数。\n\n三、典型金属制品加工案例要点\n\n选取两类典型金属制品加以简析:\n\n1. 薄壁不锈钢制品加工一例如不锈钢机箱外壳,材料多为0.8mm–1.5mm的304冷轧板。其关键是以激光切割下料(结合穿孔工艺优化减少挂渣),数控折弯通过角度补偿弹修正,再进行保护焊或点焊(控制能量并采用背面保护气防止氧化使接缝美观)。工件外形平整度靠工装夹具保证。水切割不宜精修反而应注意效率——因加工过程易变形一般不作为折弯前裁切。\n2. 中厚碳钢板焊接结构件一例如钢铁支架类,选用Q345B,常用二保焊或埋弧焊。注意先行坡口加工清洁表面去除锈蚀等预处理对焊接质量的控制;由于合金冷却倾向硬脆考虑焊预热等情况可根据环境施工如低温调整焊接参数;整平通常在焊后采用矫正机床抑或用火热校温适度保证形状公差